

Trong ngành đường sắt hiện đại, việc ứng dụng công nghệ hàn ray thép liền mạch là bước tiến quan trọng nhằm nâng cao tốc độ khai thác, giảm tiếng ồn và tăng độ êm dịu cho đoàn tàu. Bài viết này sẽ phân tích chi tiết quy trình hàn ray thép liền mạch, từ các bước chuẩn bị kỹ thuật, thực hiện thi công đến khâu kiểm soát chất lượng nghiêm ngặt, dựa trên các tiêu chuẩn kỹ thuật quốc tế và thực tiễn thi công tại Việt Nam.
Phạm vi áp dụng và yêu cầu kỹ thuật
Quy trình hàn ray thép liền mạch áp dụng cho các tuyến đường sắt khổ 1000mm (đường sắt hẹp) và khổ 1435mm (đường sắt tiêu chuẩn), đặc biệt là các dự án thiết kế tốc độ từ 120-160km/giờ trở lên. Mục tiêu là biến các thanh ray rời rạc có mối nối cơ khí (bằng lập lách) thành một liên tục dài hàng trăm mét, thậm chí hàng chục cây số, loại bỏ các điểm yếu về động lực học tại các mối nối rời.
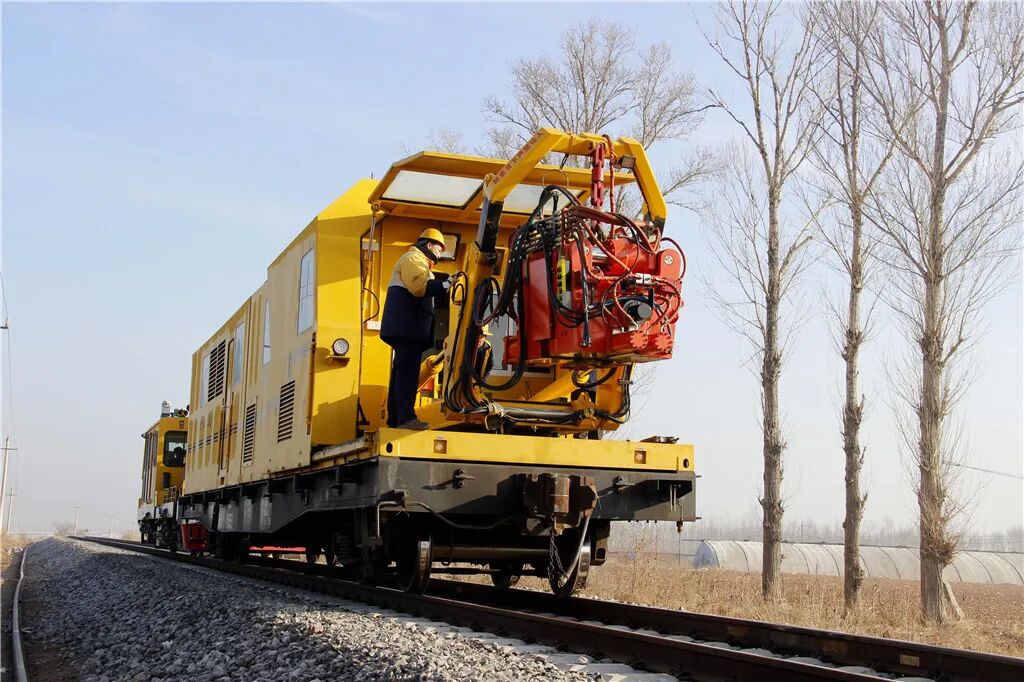
Trước khi bắt đầu, cần xác định rõ phương pháp hàn phù hợp với điều kiện công trường. Hiện nay, hai phương pháp chính được sử dụng phổ biến là hàn nhiệt nhôm (thermit welding) và hàn xung điện (flash butt welding). Tùy thuộc vào loại xe hàn chuyên dụng (ví dụ: xe hàn tự hành LR1200 hoặc các dòng xe hàn nhiệt nhôm di động) mà quy trình sẽ có những điểm khác biệt nhất định về thiết bị và thông số nhiệt.
Chuẩn bị nhân lực, thiết bị và vật tư
Để đảm bảo quy trình hàn ray thép liền mạch diễn ra suôn sẻ, khâu chuẩn bị đóng vai trò then chốt.
1. Nhân lực
- Đội ngũ kỹ sư giám sát chất lượng (QA/QC) có chứng chỉ hành nghề.
- Thợ hàn chuyên dụng đã qua đào tạo bài bản về kỹ thuật hàn ray.
- Thợ cơ khí phụ trách vận hành xe hàn và thiết bị hỗ trợ.
2. Thiết bị thi công
- Xe hàn ray chuyên dụng (tự hành hoặc kéo theo) tích hợp hệ thống giữ ray, kẹp ray và nguồn điện hàn.
- Máy mài ray cầm tay và máy mài lớn để hoàn thiện bề mặt mối hàn.
- Thiết bị kiểm soát nhiệt độ và dữ liệu hàn thời gian thực.
- Máy dò khuyết tật siêu âm (UT) để kiểm định chất lượng mối hàn.
3. Vật tư và môi trường
- Vật liệu hàn: Đối với hàn nhiệt nhôm, cần chuẩn bị hộp phản ứng, bột nhiệt nhôm (hỗn hợp bột nhôm, oxit sắt và phụ gia) được sản xuất tại nhà máy có kiểm soát chất lượng. Đối với hàn xung điện, cần đảm bảo nguồn điện ổn định.
- Môi trường thi công: Nhiệt độ không khí, độ ẩm và tốc độ gió cần được theo dõi. Tránh thi công trong điều kiện mưa bão hoặc nhiệt độ quá thấp nếu không có biện pháp bảo vệ đặc biệt.
- Loại bỏ gỉ sét: Sử dụng máy mài để mài bỏ lớp gỉ, sơn, dầu mỡ. Độ sâu mài không được vượt quá 0,2mm để tránh làm giảm tiết diện hữu ích của ray. Bề mặt sau khi mài phải đạt độ bóng kim loại.
- Căn chỉnh đầu ray (Line-up): Sử dụng dụng cụ căn chỉnh chuyên dụng để đảm bảo hai đầu ray thẳng hàng. Dung sai lệch cao độ và lệch ngang thường được kiểm soát chặt chẽ (thường dưới 1mm tùy loại ray). Khoảng hở giữa hai đầu ray (gap) được điều chỉnh theo công thức nhiệt độ dựa trên nhiệt độ ray hiện tại và nhiệt độ thiết kế (neutral track temperature).
- Đặt khuôn hàn vào vị trí mối nối giữa hai đầu ray đã căn chỉnh.
- Cho hỗn hợp nhiệt nhôm vào nồi phản ứng. Khởi động phản ứng bằng dây cháy chậm hoặc thuốc mồi. Phản ứng tỏa nhiệt cực mạnh, tạo nhiệt độ lên tới 2000-3000℃, nóng chảy vật liệu hàn và phần đầu ray.
- Sắt nóng chảy được đổ vào khuôn, điền đầy khoảng hở và liên kết hai đầu ray thành một khối thống nhất. Sau khi đông đặc, gõ bỏ phần vỏ khuôn và vảy hàn thừa.
- Xe hàn tự động di chuyển vào vị trí, kẹp chặt hai đầu ray.
- Cấp dòng điện lớn qua mối nối, tạo hiệu ứng nhiệt điện làm nóng bề mặt tiếp xúc đến trạng thái dẻo hoặc nóng chảy (xung điện).
- Thực hiện bước ép mạnh (upset) bằng lực đẩy thủy lực lớn để các phân tử kim loại liên kết với nhau dưới áp suất cao, loại bỏ tạp chất và oxy hóa bề mặt.
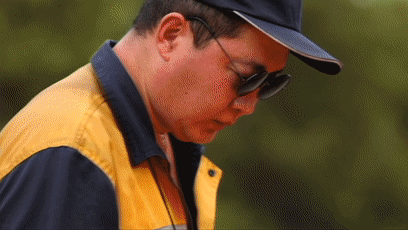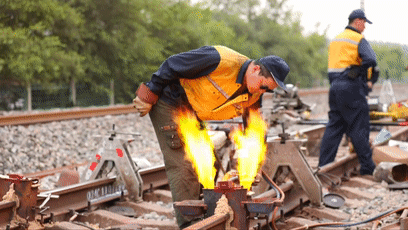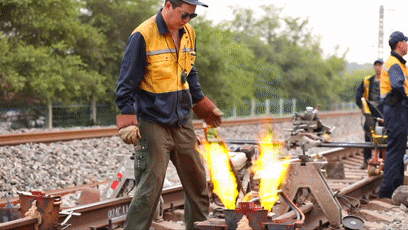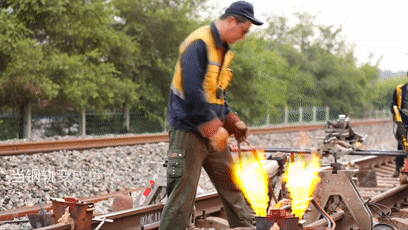
- Sử dụng ngọn lửa khí đốt hoặc thiết bị gia nhiệt để nung nóng vùng mối hàn và vùng ảnh hưởng nhiệt (HAZ) đến nhiệt độ 850-950℃.
- Giữ nhiệt trong thời gian quy định để tinh luyện các hạt và làm đồng nhất cấu trúc kim loại.
- Để nguội tự nhiên hoặc làm nguội có kiểm soát để tránh nứt nguội.
- Sử dụng máy mài ray chuyên dụng để mài bỏ phần nhúc (flash) và vảy hàn thừa.
- Mài tạo hình theo đúng tiết diện ray thiết kế. Độ lồi/ lõm của mối hàn so với thân ray phải nằm trong giới hạn cho phép (thường không vượt quá 0,3mm – 0,5mm tùy tiêu chuẩn khai thác).
- Đảm bảo bề mặt mối hàn không có các cạnh sắc nhọn gây mỏi bánh xe.
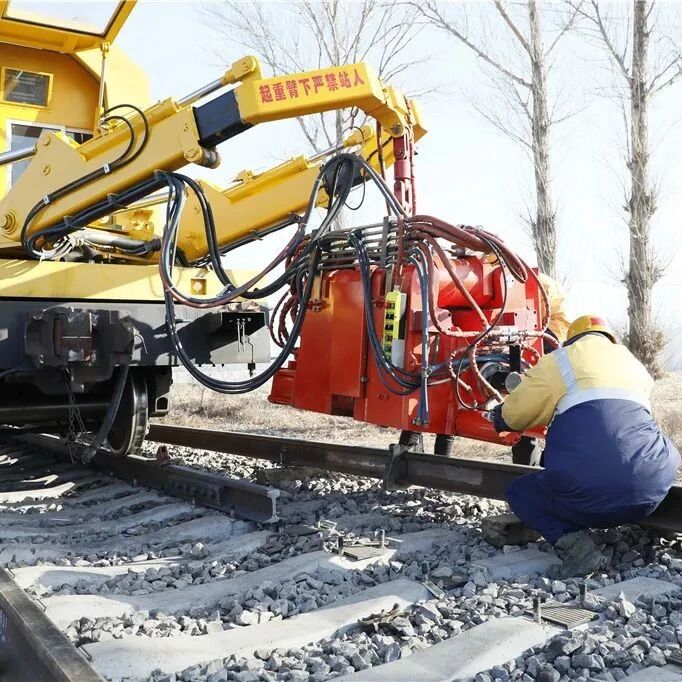

Trình tự các bước thi công hàn ray
Sau khi hoàn tất khâu chuẩn bị, kỹ thuật viên tiến hành các bước thi công theo đúng trình tự kỹ thuật đã phê duyệt.
Bước 1: Chuẩn bị đầu ray và căn chỉnh
Trước khi hàn, mặt đầu ray và phần thân ray trong phạm vi kẹp của máy (thường từ 0-800mm tính từ đầu ray) phải được xử lý sạch sẽ. Các bước cụ thể bao gồm:
Bước 2: Thực hiện hàn
Tùy thuộc vào phương pháp chọn, quá trình hàn được thực hiện như sau:
Phương pháp hàn nhiệt nhôm (Thermit welding)
Phương pháp hàn xung điện (Flash butt welding)

Bước 3: Xử lý nhiệt sau hàn (Heat Treatment)
Mối hàn sau khi hoàn thành thường có cấu trúc vi mô chưa đồng đều và có ứng suất dư. Do đó, cần thực hiện xử lý nhiệt để cải thiện cơ tính.
Bước 4: Mài phẳng mối hàn (Weld Grinding)
Mục tiêu của công đoạn này là tạo bề mặt ray liên tục, trơn tru, đảm bảo độ êm dịu cho bánh xe khi lăn qua.

Kiểm tra, nghiệm thu và tiêu chí chấp nhận
Kiểm tra chất lượng là khâu không thể thiếu trong quy trình hàn ray thép liền mạch để đảm bảo an toàn tuyệt đối cho giao thông đường sắt.
1. Kiểm tra khuyết tật siêu âm (UT Inspection)
Mọi mối hàn đều phải được kiểm tra bằng thiết bị siêu âm. Kỹ thuật viên quét các đầu dò theo các góc quy định để phát hiện các khuyết tật bên trong như: rỗ khí, nứt, thiếu điền đầy, lệch tâm… Nếu phát hiện khuyết tật vượt quá giới hạn cho phép, mối hàn đó