Hàn Thanh Ray 500m Đường Sắt Trung-Lào Như Thế Nào?
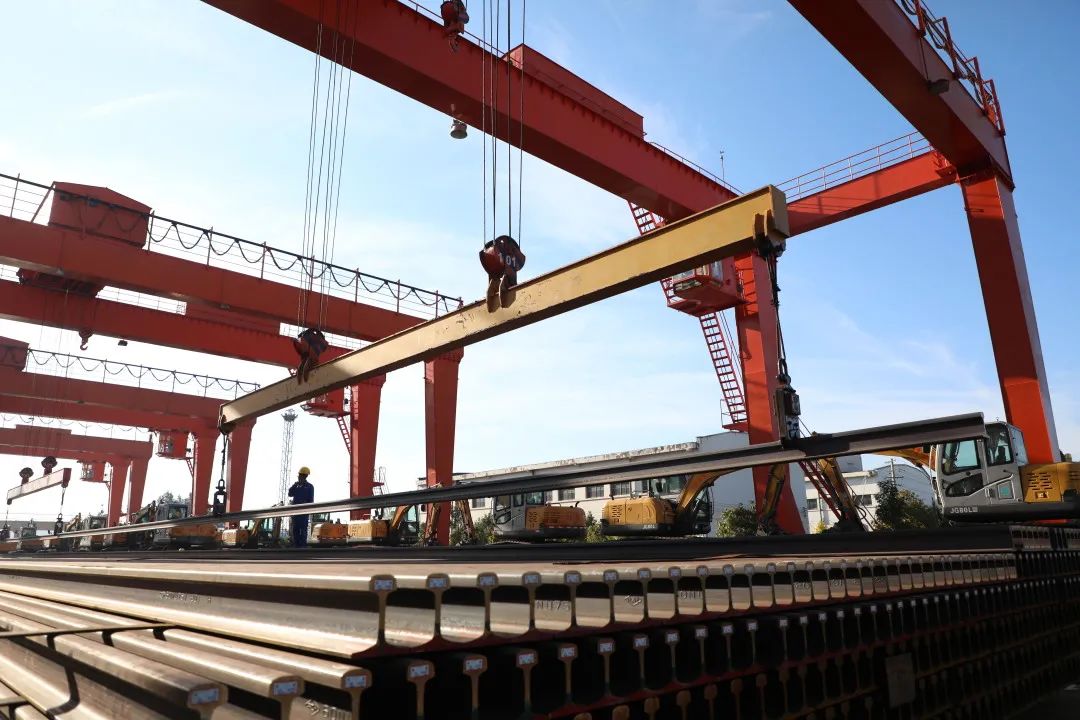
Trong ngành kỹ thuật đường sắt hiện đại, công nghệ đường ray liền (continuous welded rail – CWR) đóng vai trò then chốt giúp tàu hỏa di chuyển êm thuận, giảm tiếng ồn và vận hành ở tốc độ cao. Thay vì sử dụng các thanh ray ngắn kết nối bằng gá nối thanh ray (fishplate) truyền thống gây chấn động mỗi khi bánh xe lăn qua, các tuyến đường sắt hiện đại ngày nay đều ưu tiên dùng các thanh ray thép cực dài.
Tại dự án đường sắt Trung Quốc – Lào, cụ thể là đoạn Yumo, các kỹ sư đã ứng dụng những thanh ray thép dài tới 500 mét. Vậy quy trình công nghệ nào đã biến những thanh ray nguyên bản 100 mét thành những thanh ray siêu dài 500 mét chất lượng cao? Bài viết này sẽ phân tích chi tiết quy trình hàn kỹ thuật tiêu chuẩn được thực hiện bởi Phân khu máy móc đường sắt Côn Minh thuộc Công ty TNHH Tập đoàn Cục Đường sắt Côn Minh.
Các thanh ray thép dài 500 mét được sử dụng trong tuyến đường sắt Trung Quốc-Lào được hàn như thế nào?
Để hiểu rõ các thanh ray thép dài 500 mét được sử dụng trong tuyến đường sắt Trung Quốc-Lào được hàn như thế nào?, trước hết chúng ta cần biết rằng các nhà máy luyện kim thường chỉ sản xuất ray tiêu chuẩn có chiều dài 100 mét (đường ray khổ tiêu chuẩn 100 mét). Để có được thanh ray 500 mét hoàn chỉnh trước khi đưa ra công trường lắp đặt, 5 thanh ray 100 mét phải trải qua quy trình hàn tự động hóa cực kỳ nghiêm ngặt tại căn cứ hàn cố định.
Việc nối ghép các thanh ray đòi hỏi độ chính xác tuyệt đối ở cấp độ micromet, bởi chỉ một sai lệch nhỏ ở mối hàn cũng có thể gây ra hiện tượng xóc nảy, mòn vẹt bánh xe hoặc nguy hiểm hơn là nứt gãy ray dưới tải trọng trục (axle load) cực lớn của đoàn tàu.
Căn cứ hàn ray Hoàng Long Sơn và nhiệm vụ tại dự án đường sắt Trung – Lào
Toàn bộ lực lượng sản xuất ray dài cho đoạn Yumo (thuộc tuyến đường sắt Trung Quốc – Lào) được tập trung tại Căn cứ hàn đường ray Hoàng Long Sơn, trực thuộc Phân khu máy móc đường sắt Côn Minh (Tập đoàn Cục Đường sắt Côn Minh). Đây là một trong những trung tâm gia công ray hiện đại hàng đầu với hệ thống máy móc tự động hóa cao.
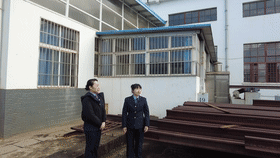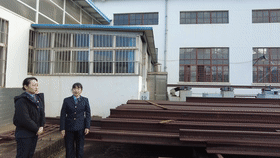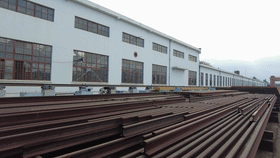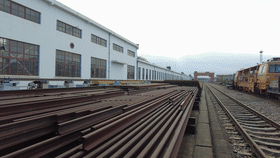
Đoạn Yumo của tuyến đường sắt Trung Quốc – Lào có tổng chiều dài lên tới 899,85 km. Trong giai đoạn từ năm 2018 đến năm 2021, xưởng hàn ray Huanglongshan đã thực hiện thành công tổng cộng 14.396 đầu ray hàn, đảm bảo nguồn cung cấp đường ray chất lượng cao, đúng tiến độ và tiêu chuẩn kỹ thuật khắt khe cho toàn bộ tuyến đường.
Quy trình 11 bước hàn ray thép 500 mét tiêu chuẩn công nghiệp
Để biến những thanh ray 100m độc lập thành kết cấu liền khối 500m, Căn cứ hàn đường ray Hoàng Long Sơn áp dụng dây chuyền công nghệ khép kín gồm 11 bước nghiêm ngặt:
Bước 1: Dỡ hàng và lưu trữ (Unloading and Storage)
Các thanh ray nguyên bản dài 100m từ nhà máy thép được vận chuyển bằng toa xe chuyên dụng đến xưởng. Tại đây, hệ thống cẩu phân bổ đa điểm tự động tiến hành dỡ hàng và xếp vào kho lưu trữ phẳng để tránh hiện tượng biến dạng ứng suất ban đầu.
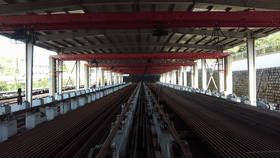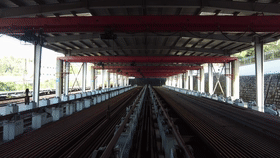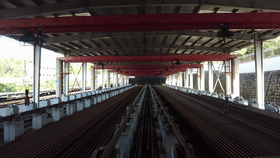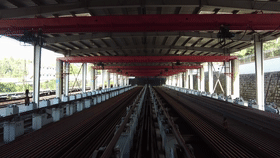
Bước 2: Kiểm tra trước khi hàn (Pre-welding Inspection)
Kỹ sư tiến hành kiểm tra kích thước hình học, độ thẳng đầu ray, tình trạng bề mặt và thành phần hóa học sơ bộ. Mọi thanh ray không đạt tiêu chuẩn về độ cong vênh hay có nứt nẻ bề mặt đều bị loại bỏ ngay từ đầu.
Bước 3: Căn chỉnh ray, nắn thẳng trước khi hàn và loại bỏ rỉ sét
Các thanh ray được đưa vào dây chuyền để căn chỉnh đồng trục. Phần đầu ray, mặt đỉnh ray (rail crown), mặt đáy ray (rail foot) và hai bên hông tiếp xúc với ngàm dẫn điện của máy hàn sẽ được mài bóng cơ học để loại bỏ triệt để lớp rỉ sét và tạp chất oxy hóa, đảm bảo tính dẫn điện tối ưu khi hàn tiếp xúc.
Bước 4: Hàn ray (Rail Welding)
Sử dụng phương pháp hàn tiếp xúc điện nóng chảy (Flash Butt Welding). Hai đầu ray được ép sát, dòng điện cường độ cực lớn chạy qua tạo ra nhiệt lượng cực cao do điện trở tiếp xúc, làm nóng chảy chảy đầu ray. Sau đó, lực ép nén cực lớn (upsetting force) sẽ nén chặt hai đầu ray lại với nhau, tạo thành mối hàn đúc liền khối chắc chắn.
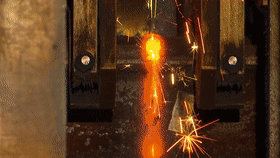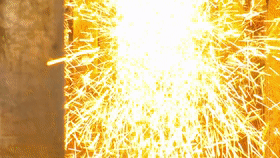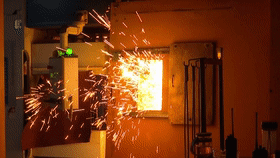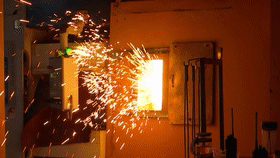
Bước 5: Làm thô (Rough Trimming / Deburring)
Ngay sau khi quá trình hàn hoàn tất và kim loại còn ở trạng thái dẻo nóng, máy gọt bavia tự động sẽ cắt bỏ phần kim loại thừa (bavia) trồi ra xung quanh mối hàn, tạo hình sơ bộ cho vùng mối nối.
Bước 6: Xử lý nhiệt (Heat Treatment)
Do quá trình hàn tạo ra vùng ảnh hưởng nhiệt (heat-affected zone – HAZ) với tổ chức kim loại không đều, mối hàn được đưa qua trạm xử lý nhiệt (thường là tôi/ủ cao tần). Quá trình này giúp đồng đều hóa cấu trúc hạt tinh thể kim loại (mactensit/pealit), phục hồi độ dẻo dai và cơ tính của vị trí hàn tương đương với kim loại gốc.
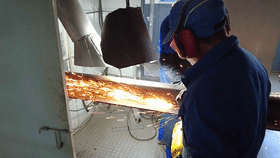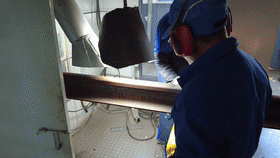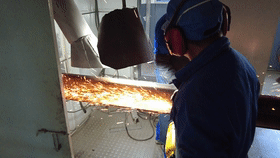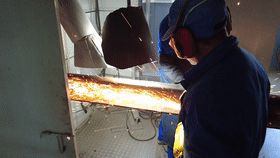
Bước 7: Điều chỉnh tinh sau khi hàn (Post-weld Fine Adjustment)
Sau khi nguội, ray được đưa vào máy nắn thẳng áp lực đa chiều. Các cảm biến laser đo độ thẳng đứng và độ ngang của mối hàn. Máy nắn sẽ tự động tác dụng lực để triệt tiêu mọi độ lệch hình học cực nhỏ.
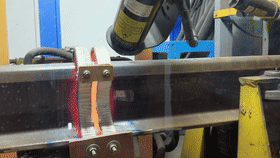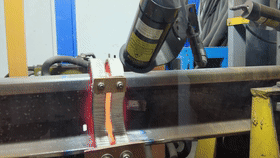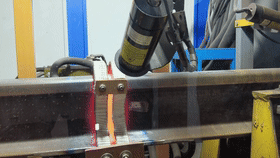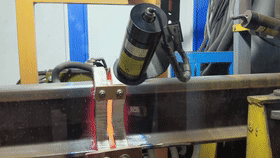
Bước 8: Nghiền mịn / Mài tinh (Fine Grinding)
Hệ thống máy mài định hình tự động gia công mài mịn mặt đỉnh ray và mặt làm việc của gờ ray (rail gauge side). Độ nhẵn bề mặt sau khi mài đạt yêu cầu khắt khe nhằm đảm bảo sự tiếp xúc êm thuận nhất với bánh xe tàu hỏa.
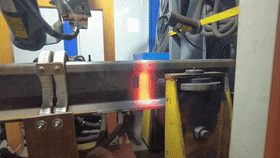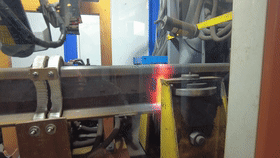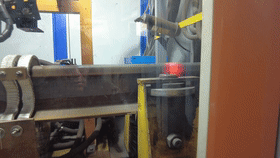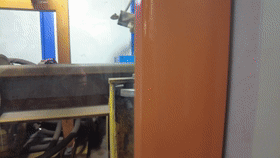
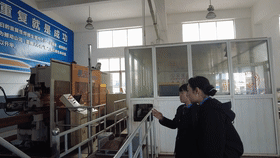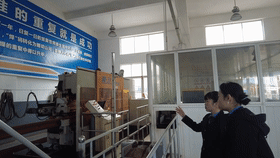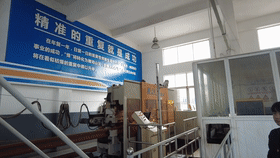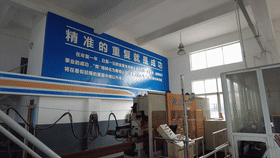
Bước 9: Kiểm tra bằng mắt thường (VT)
Kỹ thuật viên sử dụng phương pháp Kiểm tra bằng mắt thường (VT) = Visual testing (VT) – phương pháp kiểm tra không phá hủy đơn giản nhất, phát hiện khuyết tật bề mặt bằng mắt để đánh giá độ nhẵn, không còn bavia, vết nứt bề mặt hay sai lệch hình học trực quan.
Bước 10: Phát hiện khuyết tật bằng sóng siêu âm (Ultrasonic Flaw Detection)
Đây là bước kiểm tra không phá hủy (NDT) quan trọng nhất. Đầu dò sóng siêu âm (Ultrasonic Testing – UT) di chuyển quét toàn bộ thể tích mối hàn từ đỉnh ray, cổ ray đến đáy ray nhằm phát hiện các khuyết tật bên trong như bọt khí, xỉ hàn, hay vết nứt ngầm không thể thấy bằng mắt.
Bước 11: Lưu trữ và xếp dỡ (Storage and Loading)
Sau khi vượt qua tất cả các bài kiểm tra chất lượng, thanh ray 500m hoàn chỉnh sẽ được đưa ra bãi lưu trữ chuyên dụng hoặc dỡ thẳng lên đoàn tàu chở ray dài chuyên dụng để chuẩn bị xuất xưởng.
Tính toán biến dạng nhiệt & Phương pháp vận tải ray 500m
Một câu hỏi kỹ thuật thường gặp là: Làm thế nào để vận chuyển một thanh ray thép cứng dài tới 500 mét qua các đoạn đường cong có bán kính nhỏ mà không làm gãy hay biến dạng thanh ray?
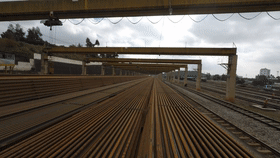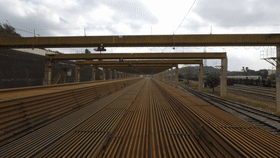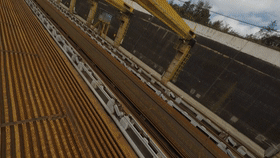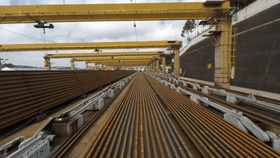
Thực tế, thanh ray thép dài 500m có độ dẻo đàn hồi tự nhiên rất cao theo phương ngang. Khi được xếp lên đoàn tàu chở ray chuyên dụng (Long Rail Train) gồm hàng chục toa kết nối liền nhau, thanh ray có thể tự uốn cong mềm mại theo bán kính tuyến đường sắt mà tàu đi qua.
Bên cạnh đó, bài toán biến dạng nhiệt của thanh ray dài cũng được tính toán chi tiết theo công thức vật lý giãn nở chiều dài:
ΔL = α·L·ΔT
Trong đó:
- ΔL: Độ biến dạng dài của thanh ray (đơn vị: mm).
- α: Hệ số giãn nở nhiệt của thép làm ray (thường lấy giá trị trung bình α = 1,18×10 − 5 K − 1).
- L: Chiều dài ban đầu của thanh ray (L = 500 m = 500.000 mm).
- ΔT: Độ chênh lệch nhiệt độ giữa nhiệt độ thực tế của ray và nhiệt độ khóa ray (đơn vị: °C).
Nhờ tính toán chính xác biến dạng nhiệt ΔL, các kỹ sư công trường sẽ tiến hành “khóa ray” (rail locking) ở dải nhiệt độ chuẩn, giúp triệt tiêu ứng suất nhiệt sinh ra trong quá trình khai thác, tránh hiện tượng phình ray mùa hè hoặc đứt gãy ray mùa đông.
Bảng tổng hợp thông số kỹ thuật dự án hàn ray đoạn Yumo
| Thông số / Tiêu chí | Giá trị / Chi tiết kỹ thuật |
|---|---|
| Tên dự án đường sắt | Đoạn Yumo (Ngọc Khê – Ma Hàm) thuộc tuyến đường sắt Trung Quốc – Lào |
| Chiều dài đoạn tuyến | 899,85 km |
| Đơn vị thực hiện hàn ray | Căn cứ hàn ray Hoàng Long Sơn (Phân khu máy móc đường sắt Côn Minh) |
| Tổng số đầu ray hàn | 14.396 đầu ray hàn |
| Thời gian hoàn thành | 2018 – 2021 |
| Chiều dài ray nguyên bản / ray thành phẩm | 100 mét / 500 mét |
| Công nghệ hàn chủ đạo | Hàn tiếp xúc điện nóng chảy (Flash Butt Welding) |
| Phương pháp kiểm tra chất lượng | Kiểm tra bằng mắt thường (VT) & Phát hiện khuyết tật bằng sóng siêu âm (UT) |
Câu hỏi thường gặp (FAQ)
1. Tại sao lại chọn chiều dài thanh ray là 500m mà không phải dài hơn?
Chiều dài 500m là con số tối ưu hóa giữa chi phí sản xuất tại xưởng hàn cố định, khả năng vận tải của đoàn tàu chở ray chuyên dụng và bán kính quay cong trên mạng lưới đường sắt. Sau khi chở 500m ra công trường, các thanh ray này tiếp tục được hàn nối tại chỗ (field welding) bằng phương pháp hàn nhiệt nhôm (thermit welding) để tạo thành dải ray liền dài hàng chục kilomet.
2. Mối hàn ray tiếp xúc điện có bền bằng thanh ray nguyên bản không?
Nhờ quy trình xử lý nhiệt chuẩn xác và công nghệ hàn Flash Butt, cấu trúc tinh thể tại vị trí mối hàn phục hồi được cơ tính tương đương khoảng 95% – 98% so với kim loại gốc của thanh ray, hoàn toàn đáp ứng các tiêu chuẩn an toàn khai thác đường sắt tốc độ cao.
3. Phương pháp Kiểm tra bằng mắt thường (VT) phát hiện được những lỗi gì?
Kiểm tra bằng mắt thường (VT) giúp phát hiện nhanh các sai lệch hình học bề mặt, vết rỗ bavia mài chưa kỹ, nứt bề mặt nông, hoặc lệch tâm mối nối trước khi đưa vào bước kiểm tra siêu âm chuyên sâu.


