Quy trình hàn khí áp suất cao cho ray ghi chuyển hướng
Phạm vi áp dụng và tổng quan quy trình
Hàn áp suất khí (gas pressure welding) là công nghệ tiên tiến được ứng dụng rộng rãi trong việc kết nối các đoạn ray tại khu vực ghi chuyển hướng (switch), đặc biệt là trên các tuyến đường sắt tốc độ cao. Đối với ghi chuyển hướng số 18 (theo bản vẽ thiết kế (07)009), việc thi công không chỉ đòi hỏi chất lượng mối hàn cao cấp mà còn phải đảm bảo vị trí hình học chính xác tuyệt đối của ray chính, ray dẫn hướng (wing rail) và điểm giao nhau.
Quy trình này tập trung vào các bước: khảo sát, chuẩn bị vật tư, định vị, hàn và kiểm tra chất lượng. Các kích thước cụ thể và điều kiện nhiệt độ ray cần được xác nhận dựa trên bản vẽ thi công và điều kiện thực tế tại công trường.
Chuẩn bị nhân lực, thiết bị và vật tư
Để đảm bảo Quy trình thi công và các điểm kỹ thuật quan trọng của phương pháp hàn khí áp suất cao cho đường ray chuyển hướng được thực hiện suôn sẻ, giai đoạn chuẩn bị là vô cùng quan trọng.
1. Chuẩn bị vật tư và xử lý ray
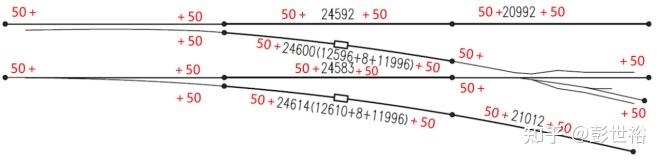
- Kéo dài ray: Theo yêu cầu công nghệ, các bộ phận thép của ghi chuyển hướng cần được kéo dài để bù đắp lượng tiêu hao do hàn.
- Xử lý ray dẫn hướng: Nếu ray đã sản xuất sẵn, 4 ray dẫn hướng giữa được lắp lại bằng ray thép dài 25m để đảm bảo kích thước hình học tổng thể. Nếu chưa sản xuất, đầu hàn được kéo dài thêm 50mm ở cả hai phía.
- Đánh dấu và kiểm tra: Thực hiện đánh dấu vị trí trên ray và xác minh chiều dài trước khi lắp đặt.
2. Chuẩn bị nhân sự và thiết bị
Một ca làm việc mẫu thường bao gồm 18-20 người với các vị trí cụ thể:
| Vị trí | Số lượng | Nhiệm vụ chính |
|---|---|---|
| Trưởng nhóm / Nhân viên đánh dấu | 1-2 | Chỉ huy, kiểm tra vị trí |
| Thợ vận hành máy phay/cưa/mài | 2/2/3 | Xử lý đầu ray, làm sạch bề mặt |
| Nhân viên tuyến và hỗ trợ | 10-12 | Đỡ ray, di chuyển thiết bị, an toàn |
Trước khi vào công trường, cần kiểm tra kỹ lưỡng thiết bị kẹp máy hàn, đặc biệt là khả năng thích ứng với không gian hẹp tại khu vực ghi chuyển hướng. Thiết bị cần có cơ cấu kẹp hạ thấp để phù hợp với cấu trúc đường ray.
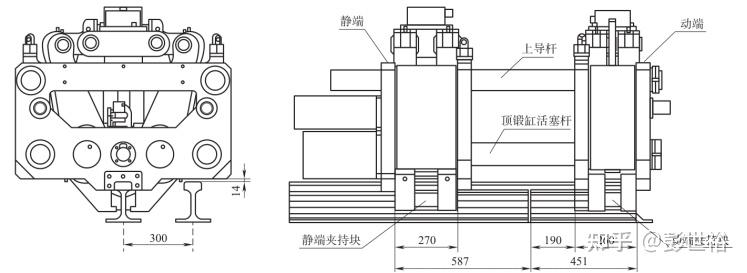
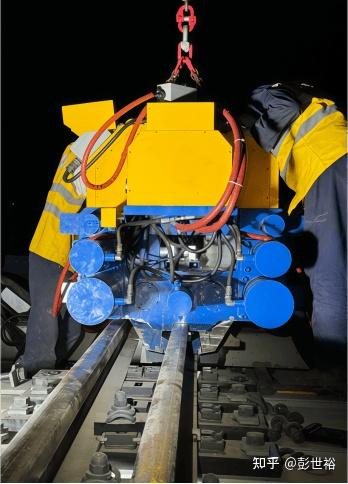
Trình tự thi công các bước chính
Bước 1: Khảo sát và xác định phương án lắp đặt
Dựa trên bản vẽ thi công, kỹ sư xác định chính xác vị trí lắp đặt của ray chính thẳng, ray cong và lõi giao lộ (frog). Việc này đảm bảo kích thước hình học của thiết kế ghi chuyển hướng được duy trì.
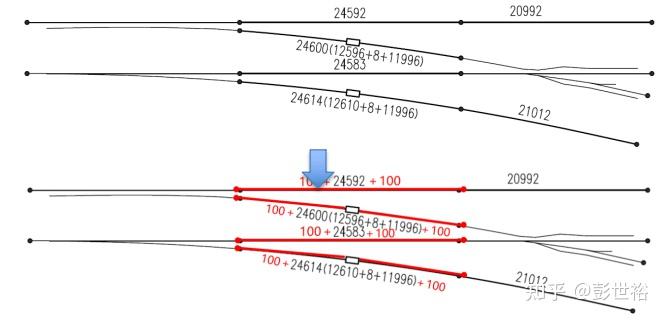
Bước 2: Xác định trình tự mối hàn
Trình tự hàn là yếu tố then chốt để kiểm soát biến dạng nhiệt và vị trí ray. Với ghi chuyển hướng số 18, trình tự được khuyến nghị như sau:
- Tại vị trí lắp đặt: (3) → (6) → (4) → (5).
- Kết nối với ray chính hoặc ghi khác: (7) → (10) → (8) → (9).
- Ray trước và sau của ghi: (11) → (12) → (13) → (14).
- Cuối cùng: (1) → (2).
Lưu ý: Trình tự hàn có thể được điều chỉnh hợp lý tùy theo tình hình thực tế tại công trường và điều kiện thời tiết.
Bước 3: Định vị và kiểm soát nhiệt độ ray
Sau khi đặt sẵn ray, một mốc vị trí được thiết lập để xác minh vị trí tương đối của các bộ phận ray trong quá trình thay thế và hàn. Cần thực hiện ba bước đánh dấu vị trí:
- Quan hệ giữa ray chuyển hướng và tà vẹt (sleeper).
- Quan hệ giữa ray cơ sở (thẳng/cong) và ray chuyển hướng.
- Vị trí của các bộ phận quan trọng như tâm nĩa (frog heart).
Nhiệt độ ray là yếu tố quyết định độ dịch chuyển của mối hàn. Các thao tác quan trọng cần được lập kế hoạch dựa trên nhiệt độ ray thiết kế. Nhiệt độ phải được kiểm tra cả trước khi chuẩn bị hàn và trong quá trình hàn, đồng thời ghi chép tương ứng với số hiệu đầu mối hàn.
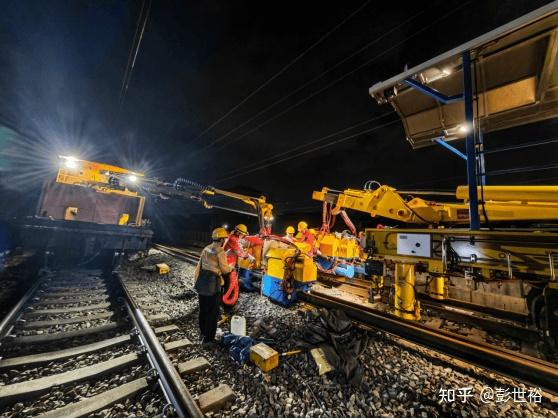
Bước 4: Lắp đặt giá đỡ và thực hiện hàn
Định vị xe đỡ theo vị trí công việc, xác định rõ đầu di động và đầu cố định. Nới lỏng ốc vít, điều chỉnh tà vẹt và lắp đặt giá đỡ dựa trên loại mối nối.
Đối với các mối hàn khóa, cần thực hiện uốn cần thiết theo bản vẽ. Trong quá trình này, phải liên tục theo dõi sự thay đổi vị trí của các bộ phận ray chính.
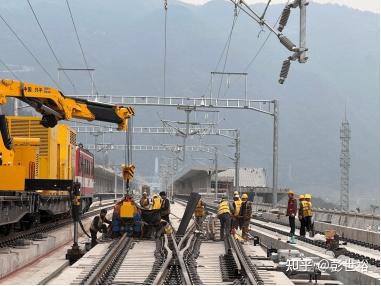
Kiểm tra, nghiệm thu và dung sai
Sau khi hoàn thành các mối hàn, quá trình kiểm tra và nghiệm thu (acceptance) được thực hiện nghiêm ngặt để đảm bảo chất lượng công trình.
Kiểm tra hình học và khe hở
Khe hở công tắc giới hạn được sử dụng để kiểm tra vị trí tương đối của các bộ phận quan trọng. Các giá trị kiểm tra thực tế cần được xác định theo thiết kế đường ray và yêu cầu nghiệm thu tương ứng.