Lịch Sử & Quy Trình Cán Ray: Kiến Thức Cơ Bản Về Đường Sắt
Trong ngành kỹ thuật đường sắt, thanh ray thép cùng hệ thống di chuyển là những yếu tố cốt lõi quyết định đến sự an toàn và êm thuận của đoàn tàu. Đối với các kỹ sư trẻ, kỹ thuật viên hay sinh viên mới bước chân vào ngành, việc nắm vững lịch sử tiến hóa và nguyên lý cơ học của ray thép là nền tảng không thể thiếu.
Kiến thức cơ bản về đường sắt: Lịch sử hình thành và phát triển của thanh ray
Những dấu vết sơ khai nhất của hệ thống đường ray được ghi nhận vào khoảng năm 1550 tại các mỏ than ở Đức và Anh. Thời điểm đó, con người đã áp dụng hệ thống bánh xe (wheel) và đường ray thô sơ nhất: xe ngựa kéo các toa xe (rail car / carriage) chở khoáng sản trên các thanh gờ bằng gỗ. Các đường ray gỗ này chưa hề có gờ bảo vệ và bánh xe cũng chưa có vành; các toa xe được giữ cố định trên mặt ray nhờ hai chiếc đinh ở mỗi bên.
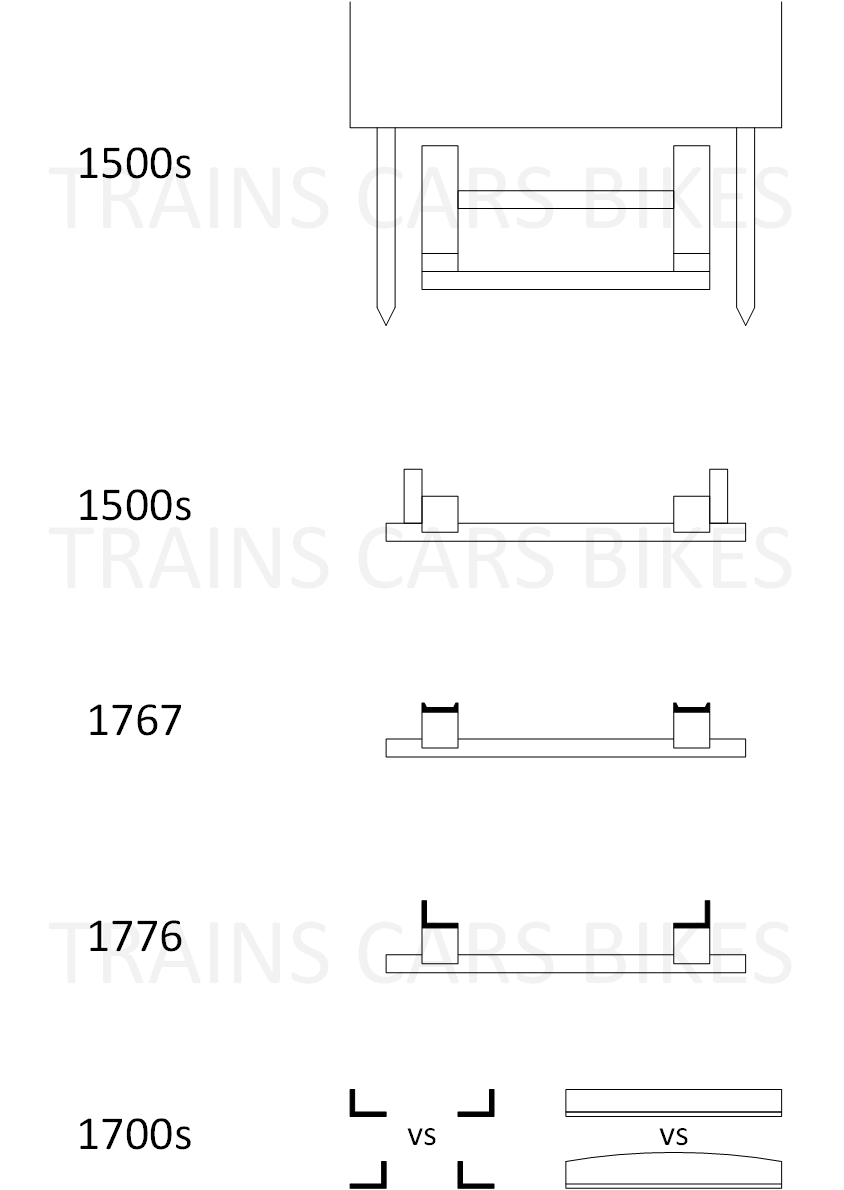
Do chất liệu gỗ nhanh bị mài mòn và hư hỏng dưới tải trọng nặng, vào năm 1767, Reynolds đã sáng chế ra loại đường ray bằng thép (gang đúc). Ở thời kỳ đầu, các thanh ray này được đặt trực tiếp dọc theo hai thanh gỗ song song. Vì vậy, tà vẹt (sleeper / tie) thời đó thực chất là tà vẹt dọc, khác hoàn toàn với kết cấu tà vẹt ngang mà chúng ta sử dụng phổ biến ngày nay.
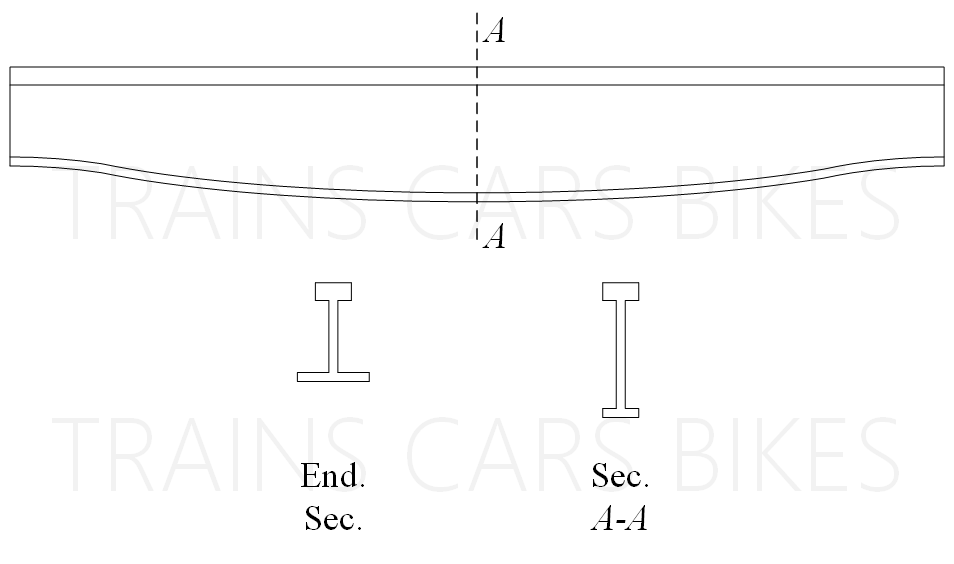
Đến năm 1776, Curr cải tiến thành đường ray hình chữ L với gờ bảo vệ tích hợp ở một bên thanh ray. Tuy nhiên, việc duy trì tà vẹt dọc gặp nhiều hạn chế do khó thoát nước gây mục nát gỗ, dẫn đến sự ra đời của tà vẹt ngang. Để tăng khả năng chịu lực uốn giữa các khoảng cách tà vẹt ngang, thiết kế đường ray phình to ở giữa (gọi là ray bụng cá – fishbelly rail) đã được đưa vào ứng dụng.
Bước ngoặt lịch sử diễn ra vào năm 1789, khi Jessop đưa ra ý tưởng đột phá: thay vì làm gờ trên thanh ray, ông chuyển gờ chắn lên trực tiếp bánh xe. Sự kết hợp giữa bánh xe có vành (flanged wheel) và đường ray mặt phẳng không gờ chính là thời điểm đánh dấu sự tách biệt hoàn toàn giữa giao thông đường sắt và giao thông đường bộ.
Sự tiến hóa của các dạng mặt cắt ngang ray thép
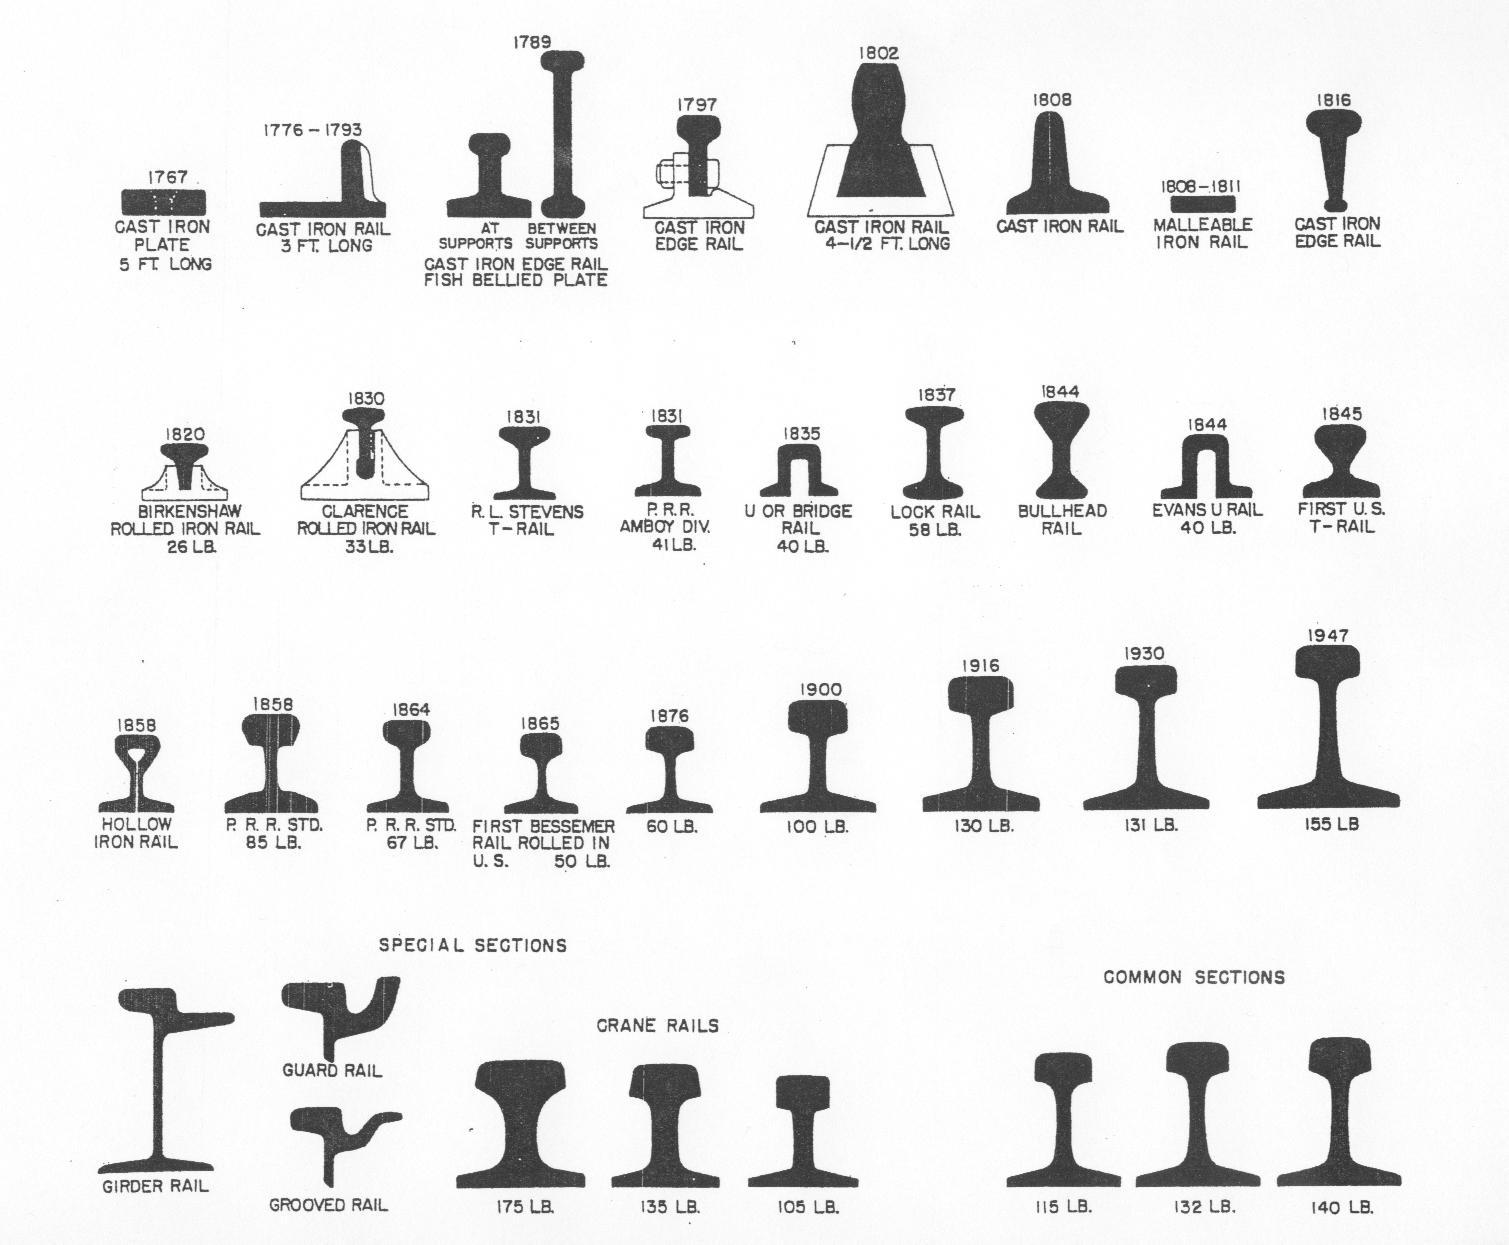
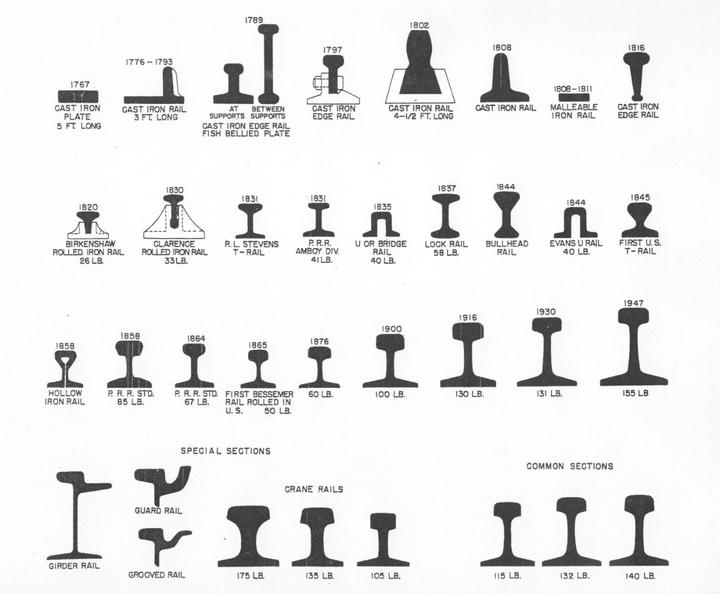
Trong quá trình phát triển, nhiều dạng mặt cắt ngang thanh ray đã được thử nghiệm trước khi đạt đến chuẩn mực hiện đại:
- Ray chữ T: Được liên kết vào bản đế bằng bu lông ngang. Cấu trúc này khiến liên kết chịu lực cắt ngang rất lớn, dẫn đến hiện tượng hư hỏng bu lông liên tục. Một số biến thể không dùng bu lông có phần đế ray quá hẹp, gây tập trung ứng suất lớn lên bản đế.
- Ray cầu (Bridge rail): Loại ray này có phần đỉnh mỏng nên khả năng chống mài mòn kém. Khi chịu tải trọng lặp đi lặp lại, lớp kim loại bề mặt đỉnh ray dễ bị bong tróc hoàn toàn. Hơn nữa, ray cầu rất khó uốn cong theo phương ngang, gây khó khăn lớn khi thi công các đoạn đường cong.
- Ray chữ I (Ray Vignoles): Nhờ tối ưu hóa được khả năng chịu uốn dọc, chịu lực cắt ngang và phân bố ứng suất xuống đệm ray (rail pad) cùng tà vẹt, ray chữ I đã trở thành tiêu chuẩn vàng được áp dụng trên toàn thế giới.
Cơ lý thuyết bánh xe hình nón và vị trí của vành bánh xe
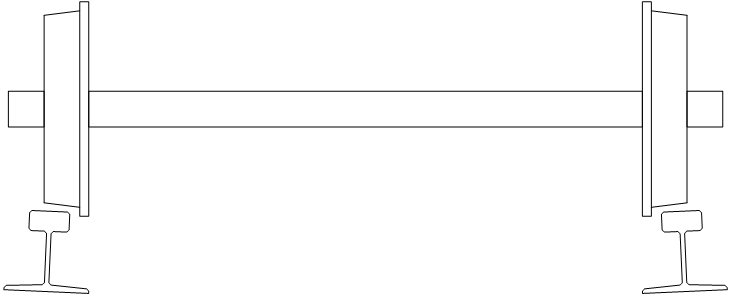
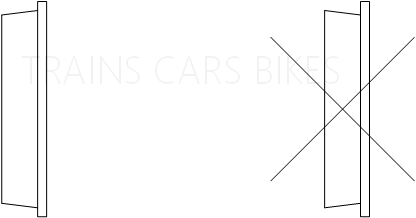
Một trong những kiến thức cơ bản về đường sắt quan trọng nhất là hiểu về hình dạng bề mặt lăn của bánh xe. Bánh xe tàu hỏa không phải là hình trụ tròn xoe mà có dạng hình chóp cụt (bánh xe hình nón). Phần mặt tiếp xúc giữa bánh xe với mặt lăn ray gọi là mặt tiếp xúc (wheel tread), còn phần mép nhô cao gọi là vành bánh xe (wheel flange).
Vậy tại sao vành bánh xe bắt buộc phải nằm ở phía trong của cụm bánh xe?
Giả sử cụm bánh xe dịch chuyển sang bên trái so với tâm đường ray:
- Do thiết kế hình nón, bán kính tiếp xúc của bánh xe bên trái RL sẽ tăng lên, trong khi bán kính tiếp xúc của bánh xe bên phải RR giảm xuống (RL > RR).
- Vì hai bánh xe được nối cứng trên cùng một trục và quay với cùng tốc độ góc ω, vận tốc dài của bánh xe bên trái sẽ lớn hơn bánh xe bên phải (vL = ω·RL > vR = ω·RR).
- Điều này tạo ra một quãng đường di chuyển chênh lệch, tự động đánh lái cụm bánh xe lượn ngược về bên phải để trở lại vị trí trung tâm đường ray. Đây chính là cơ chế tự định tâm (self-centering) giúp tàu vận hành ổn định trên đường thẳng mà vành bánh xe không cần liên tục va đập vào má ray.
Ngược lại, nếu thiết kế vành bánh xe nằm ở phía ngoài, khi cụm bánh xe lệch sang trái, bán kính tiếp xúc bên trái sẽ giảm và bán kính bên phải sẽ tăng, làm cho hiện tượng lệch tâm ngày càng nghiêm trọng, dẫn đến nguy cơ trật bánh ngay lập tức.
Quy trình sản xuất thanh ray thép tiêu chuẩn trong nhà máy
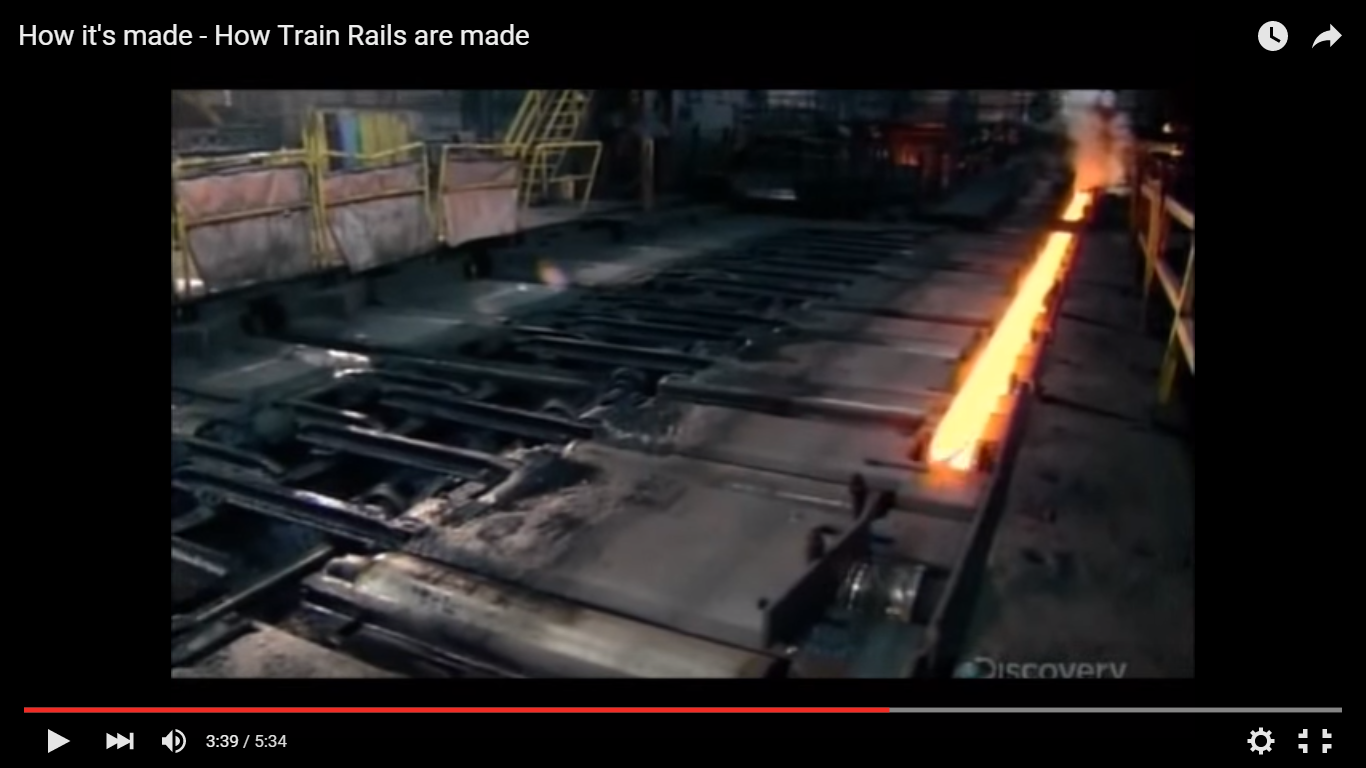
Để chế tạo nên những thanh ray có khả năng chịu tải trọng trục cực lớn và độ bền mỏi cao, nhà sản xuất phải tuân thủ nghiêm ngặt quy trình kỹ thuật gồm các bước sau:
| Bước | Tên quy trình | Mô tả kỹ thuật |
|---|---|---|
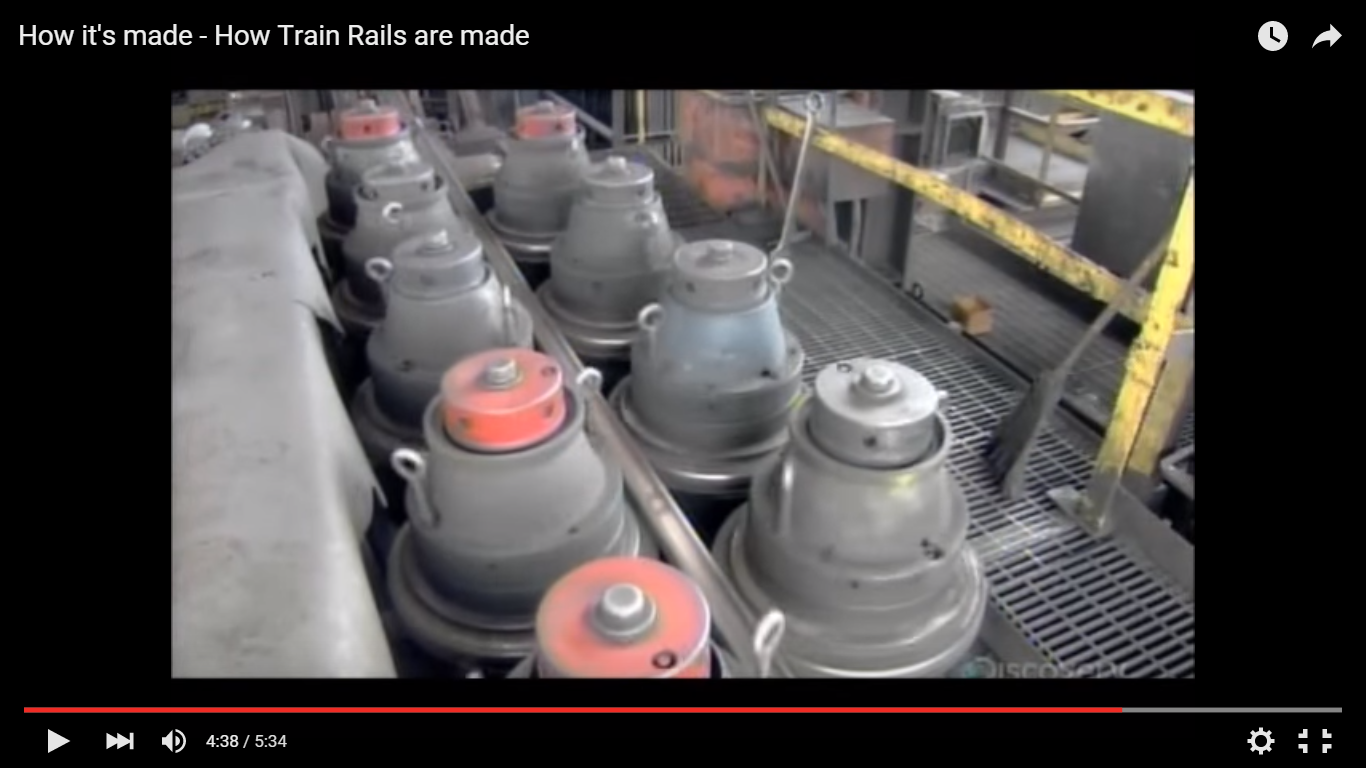
| 1 | Rót khuôn (Casting) | Thép nấu chảy được rót vào khuôn đúc (ingot mold) để tạo thành các thỏi thép lớn có tiết diện hình chữ nhật. |
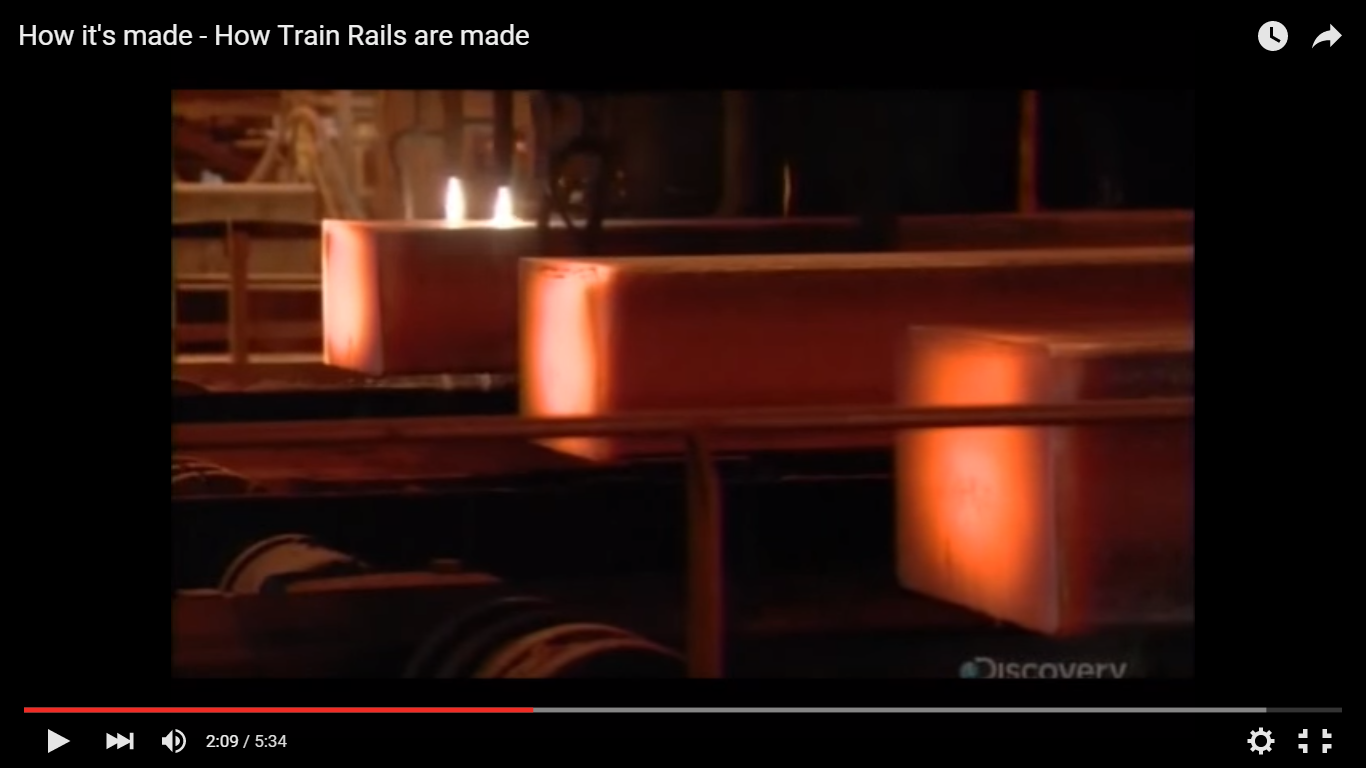
| 2 | Cán thô (Bloom Rolling) | Thỏi thép được nung nóng lại và đưa qua máy cán (rolling mill) để kéo giãn và cắt thành các phôi thép kích thước tiêu chuẩn. |
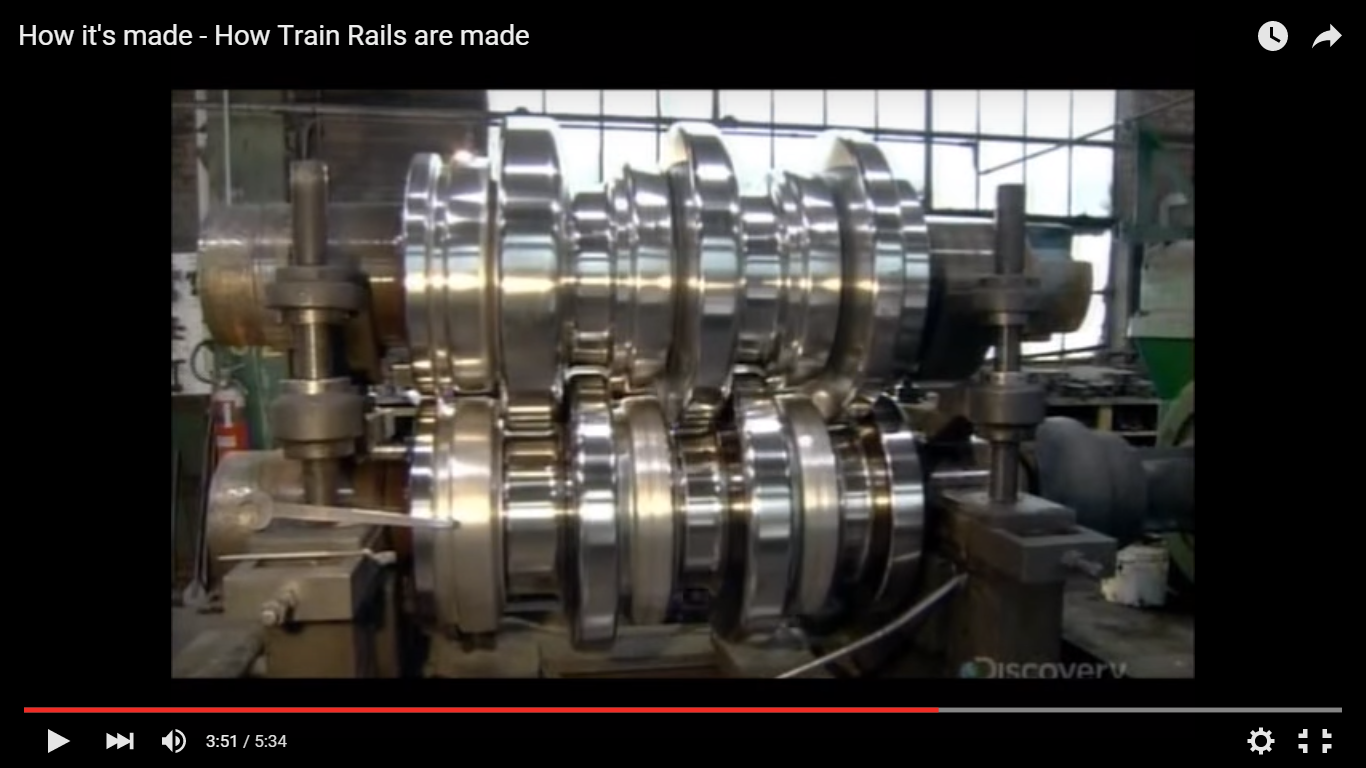
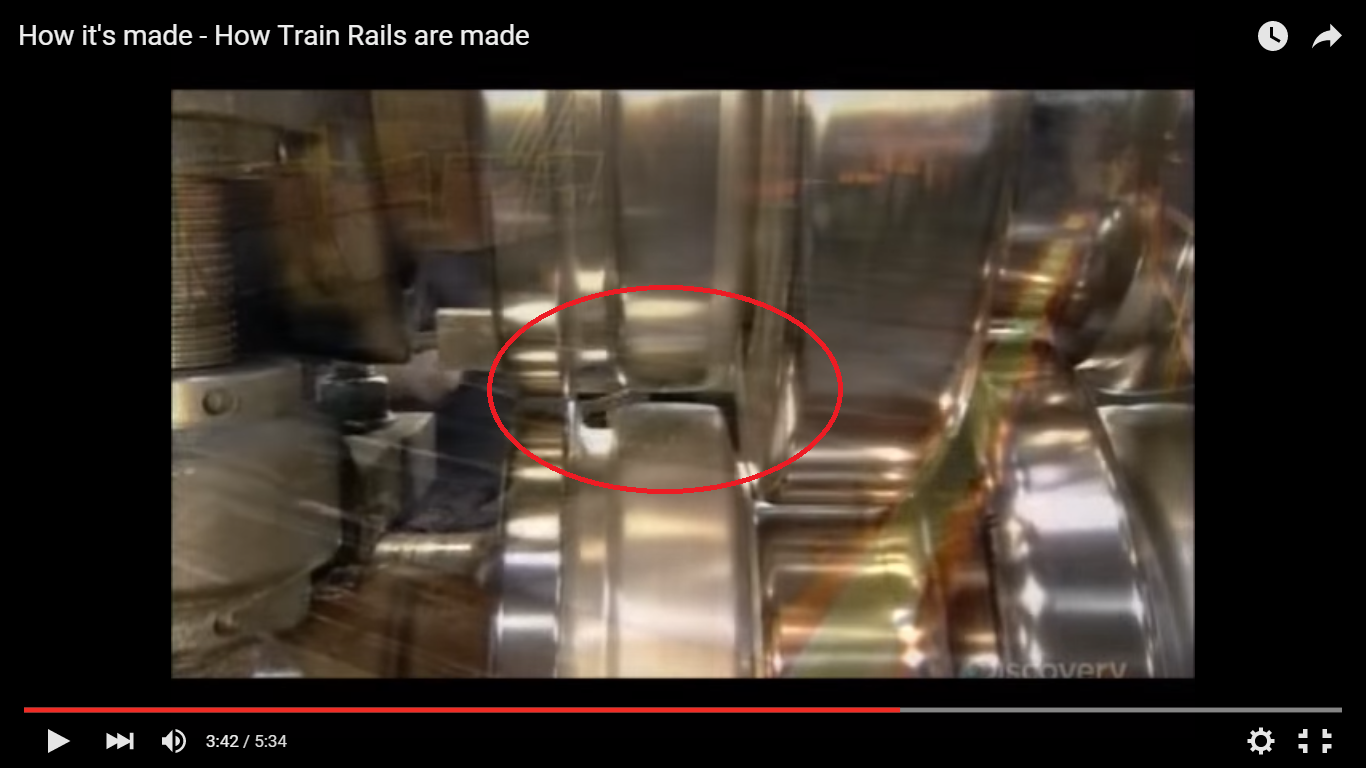
| 3 | Cán định hình (Profile Rolling) | Phôi thép tiếp tục qua chuỗi các con lăn tạo hình. Khe hở giữa hai con lăn được gia công chính xác theo đúng biên dạng mặt cắt ngang của ray thép chữ I. |
| 4 | Nắn thẳng (Straightening) | Sau khi làm nguội điều khiển, thanh ray được đưa qua hệ thống con lăn nắn thẳng theo cả chiều dọc (ngang) và chiều đứng. |
| 5 | Kiểm tra & Đánh mã (NDT & Marking) | Sử dụng sóng siêu âm (Ultrasonic testing) để phát hiện khuyết tật bên trong. Mỗi thanh ray được dập số hiệu duy nhất để truy xuất nguồn gốc mẻ luyện thép. |
Những thanh ray sản xuất từ phần trên cùng của thỏi thép thô (ingot) luôn được đánh dấu và theo dõi riêng biệt, do khu vực này có nguy cơ chứa rỗ khí hoặc tạp chất cao hơn phần giữa thỏi thép.
Câu hỏi thường gặp (FAQ)
1. Tại sao mặt lăn bánh xe lửa lại làm hình nón thay vì hình trụ phẳng?
Mặt lăn hình nón giúp tạo ra cơ chế tự định tâm cho cụm bánh xe khi chạy trên đường thẳng và hỗ trợ vi sai tự nhiên khi tàu đi vào đường cong (bánh xe phía ray ngoài chạy trên bán kính lớn hơn, bánh xe phía ray trong chạy trên bán kính nhỏ hơn).
2. Tà vẹt ngang có ưu điểm gì vượt trội so với tà vẹt dọc thời kỳ đầu?
Tà vẹt ngang giúp duy trì ổn định khổ đường (distance between rails), thoát nước mặt đường đá ba lát hiệu quả hơn và dễ dàng phân bố đều tải trọng xuống nền đường.
3. Mục đích của việc kiểm tra siêu âm đối với ray mới xuất xưởng là gì?
Kiểm tra siêu âm giúp phát hiện các vết nứt ẩn, rỗ khí hoặc tạp chất đọng bên trong lõi thanh ray mà mắt thường không thể thấy, đảm bảo ray không bị gãy đột ngột dưới tác dụng của tải trọng động.